Processus de production de pièces de précision pour instruments médicaux
Temps de libération:2026-01-31
Visites:127
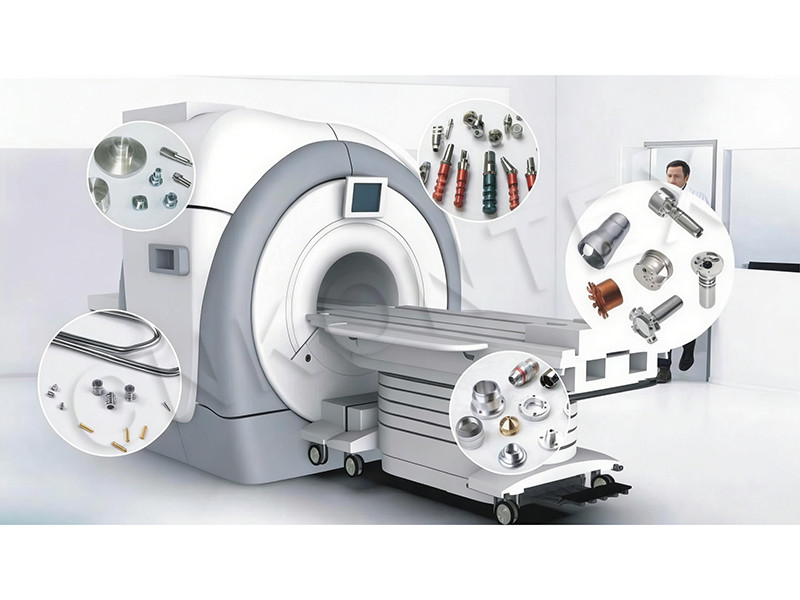
Le processus de production de pièces de précision pour instruments médicaux est un flux de travail rigoureux, à forte intensité technologique, strictement réglementé par les normes médicales internationales et nationales pour garantir une précision, une biocompatibilité et une fiabilité ultra-élevées. Il couvre les liens de base de la sélection des matières premières à la livraison, avec un contrôle de qualité strict tout au long.
La sélection des matières premières est fondamentale, en donnant la priorité aux matériaux de qualité médicale tels que l'acier inoxydable 316L, l'alliage de titane Ti-6Al-4V ELI, l'alliage cobalt-chrome et le polymère PEEK, sélectionnés en fonction des scénarios d'application. Tous les matériaux ont des certifications FDA, CE pour la traçabilité et subissent une inspection entrante stricte. Le prétraitement comprend le nettoyage à ultrasons pour éliminer les contaminants, le traitement thermique pour réduire les contraintes internes et la passivation de la surface pour la résistance à la corrosion, le tout dans un environnement propre.
Avant la production en masse, le logiciel CAO conçoit des modèles 3D avec des tolérances dimensionnelles (±0,001mm à ±0,01mm) et une rugosité de surface (Ra0,02μm à Ra0,4μm), tandis que le logiciel CAE simule le traitement pour résoudre des problèmes potentiels. Le prototypage rapide via l’impression 3D (fusion sélective au laser) ou la coulée de précision produit des prototypes d’essai, qui sont ajustés jusqu’à ce qu’ils répondent aux normes.
L'usinage de noyau combine la formation et la coupe de précision. Le moulage par injection de métaux (MIM) produit en masse de petites pièces complexes de manière rentable. La coulée de précision convient à de grandes pièces courbes comme les implants orthopédiques. L'usinage CNC à cinq axes permet un traitement multi-angle de haute précision pour les composants chirurgicaux et les pièces de robot médical, tandis que la gravure photochimique (PCE) manipule des structures complexes comme les aiguilles de biopsie avec une précision au niveau du micron.
Le broyage et le polissage de précision suivent, en utilisant des broyeurs de haute précision (±0,0005mm de précision) et un polissage mécanique/chimique pour obtenir des surfaces lisses. Les pièces implantables nécessitent Ra0.02μm ou moins de rugosité pour éviter les dommages aux tissus, avec le processus dans un atelier sans poussière.
Un traitement de surface supplémentaire est appliqué au besoin: pulvérisation par plasma pour les pièces implantables pour améliorer la biocompatibilité, placage pour la résistance à la corrosion dans des environnements difficiles et revêtement hydrophile pour les pièces jetables. Tous les traitements sont conformes aux normes médicales, sans substances nocives incluses.
L'inspection de qualité s'effectue tout au long du processus. La précision dimensionnelle est testée avec des machines de mesure de coordonnées (erreur <±0,001mm). Contrôle de la qualité de la surface pour les rayures et les rebures. Les tests de performance comprennent la biocompatibilité pour les implants, la résistance à la fatigue (≥10 millions de cycles) pour les pièces orthopédiques et la résistance à la corrosion pour les métaux. Les pièces qualifiées ont un taux de défaut ≤0.5ppm.
Enfin, les pièces sont nettoyées à nouveau, emballées dans une salle propre de classe 100 à 1000 avec des matériaux de qualité médicale, étiquetées pour la traçabilité et transportées avec des mesures à l’abri des chocs. La livraison comprend des rapports de qualité complets et des certifications.